
粗磨與精磨差在哪?外圓研磨砂輪選用指南
在精密加工過程中,為什麼有些工件需要先進行粗磨,再進行精磨?明明使用相同的研磨設備,只要砂輪選擇不同,加工效率、工件尺寸精度與表面品質就可能出現明顯差異。
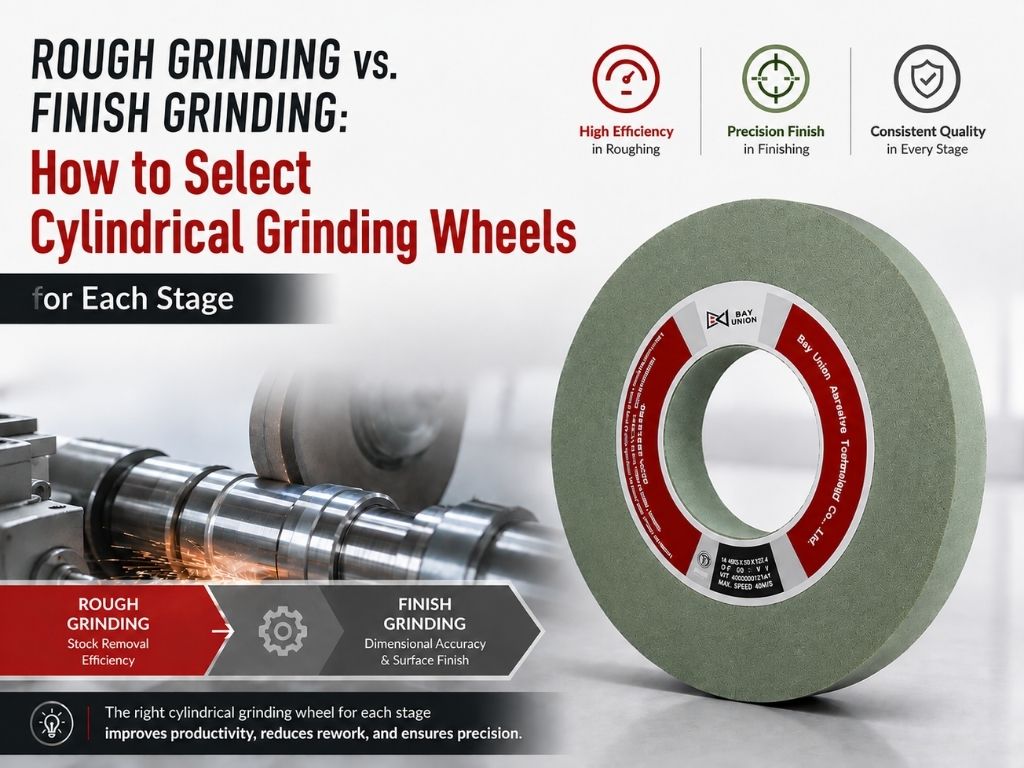
這是因為粗磨與精磨的加工目的並不相同。粗磨重視材料去除效率,精磨則著重尺寸精度與表面品質。 若能依據不同加工階段選擇合適的外圓研磨砂輪,就有機會兼顧生產效率、加工穩定性與成品品質。
本文將介紹粗磨與精磨的差異、砂輪粒度的選擇原則,以及影響外圓研磨效果的關鍵因素,協助您找到更符合實際加工需求的砂輪規格。
一、什麼是粗磨與精磨?兩者有什麼差別?
外圓研磨(Cylindrical Grinding)主要用於加工圓柱形工件的外徑,以達到所需的尺寸、公差、圓度及表面粗糙度。依據加工目的與工件餘量,研磨製程通常可分為粗磨與精磨,部分製程也會安排半精磨。
1. 粗磨:提高材料去除效率
粗磨(Rough Grinding)的主要目的是快速去除工件表面多餘的材料,使工件尺寸逐漸接近目標規格,為後續精加工預留適當餘量。
粗磨階段通常需要關注以下條件:
-
材料去除率: 在合理的加工條件下提高去除效率,縮短加工時間。
-
切削性能: 砂輪應具備適當的切削能力,避免加工效率不佳。
-
排屑能力: 適當的砂輪組織有助於排出研磨產生的切屑,降低砂輪堵塞的風險。
-
加工穩定性: 控制研磨力與熱量,減少工件變形及表面損傷的風險。
粗磨並非切削越猛烈越好。若砂輪規格或研磨條件不適合,即使材料去除速度很快,也可能增加砂輪磨耗、工件發熱或後續精加工的負擔。
2. 精磨:提升尺寸精度與表面品質
精磨(Finish Grinding)通常安排在粗磨之後,當工件已接近目標尺寸時,再透過較受控制的材料去除,達到最終加工要求。
精磨階段主要關注:
-
尺寸精度: 使工件外徑符合指定尺寸與公差。
-
圓度與圓柱度: 控制工件幾何精度,符合裝配及功能需求。
-
表面粗糙度: 降低表面加工痕跡,達到所需的表面品質。
-
加工一致性: 確保不同工件之間的尺寸與表面品質維持穩定。
精磨並不代表一味降低切削速度或使用最細的砂輪粒度,而是需要讓砂輪規格、修整方式及加工參數相互配合,才能穩定達到目標。
3. 粗磨與精磨差異比較表
| 比較項目 | 粗磨 | 精磨 |
| 主要目的 | 快速去除材料 | 達到最終尺寸與表面要求 |
| 材料去除量 | 通常較大 | 通常較小 |
| 砂輪粒度方向 | 通常優先評估較粗粒度 | 通常優先評估較細粒度 |
| 切削需求 | 重視切削效率 | 重視切削穩定性與表面品質 |
| 排屑需求 | 特別重要 | 仍須配合加工條件 |
| 尺寸控制 | 逐步接近目標尺寸 | 著重最終尺寸與公差 |
| 表面粗糙度 | 可由後續工序改善 | 必須符合最終要求 |
| 製程重點 | 生產效率與穩定去除材料 | 精度、表面品質與一致性 |
以上為一般選用原則,實際砂輪規格仍須依工件材質、加工餘量、機台性能及研磨條件決定。
二、粗磨砂輪怎麼選?掌握三大重點
選擇粗磨砂輪時,不應只考慮砂輪粒度,也要同時評估切削能力、排屑條件及加工穩定性。
1. 依材料去除需求選擇砂輪粒度
砂輪粒度會影響磨粒切削行為與工件表面狀態。一般而言,較粗的磨粒具有較大的切削刃,磨粒之間也可能形成較有利於排屑的空間,因此常用於需要去除較多材料的粗磨工序。
不過,若粒度過粗,工件表面可能留下較明顯的研磨痕跡,增加後續精磨的加工負擔。因此,應根據加工餘量、材料特性及後續工序進行評估。
2. 注意砂輪組織與排屑能力
粗磨時,工件材料去除量較大,研磨產生的切屑也相對較多。如果砂輪容易堵塞,可能造成切削性能下降、研磨力增加,甚至影響工件表面品質。
選用砂輪時,應考慮砂輪組織、磨粒分布及冷卻液供應等條件,讓砂輪維持穩定的切削狀態。
3. 兼顧切削效率與砂輪磨耗
粗磨的目標不只是提高材料去除速度,也要考量砂輪磨耗、修整頻率、機台負載與工件品質。
若砂輪切削能力不足,可能延長加工時間;若規格與加工條件不匹配,也可能造成磨耗過快或加工不穩定。因此,應以整體製程效率評估砂輪,而不是單純追求最快的切削速度。
三、精磨砂輪怎麼選?掌握三大重點
相較於粗磨,精磨更重視工件的最終尺寸、幾何精度及表面品質,因此砂輪的選擇也需要更細緻的評估。
1. 依表面粗糙度需求評估粒度
較細的砂輪粒度通常有助於形成較細緻的表面加工痕跡,因此常用於對表面粗糙度有較高要求的精磨工序。
但粒度越細不代表加工結果一定越好。若砂輪容易堵塞、切削能力不足,或修整條件不合適,仍可能影響加工效率及表面品質。
因此,選擇精磨砂輪時,應先確認工件要求的表面粗糙度,再搭配砂輪特性與實際加工條件進行測試。
2. 重視尺寸精度與砂輪形狀保持性
外圓研磨常用於軸類零件、滾輪及其他需要控制外徑與幾何精度的工件。當加工進入精磨階段,砂輪的形狀保持性、磨耗特性與修整狀態,都可能影響最終尺寸及加工一致性。
若砂輪磨耗不穩定,操作人員可能需要更頻繁地調整加工參數,增加尺寸控制的難度。
3. 控制切削狀態與研磨熱
精磨雖然去除的材料較少,但仍須注意研磨熱、表面損傷及加工穩定性。
砂輪規格、進給量、工件轉速、冷卻條件及修整方式,都可能影響最終加工結果。建議依照工件材質與品質要求,整合評估各項加工參數,而不是只更換砂輪粒度。
四、為什麼粗磨與精磨不一定適合使用同一種砂輪?
有些加工製程為了簡化管理,會希望使用同一種砂輪完成粗磨與精磨。但粗磨與精磨的加工目標不同,若使用相同規格,可能需要在加工效率與表面品質之間做出取捨。
例如:
-
粗磨使用偏重表面品質的砂輪: 若切削效率不符合需求,可能增加材料去除時間,拉長整體加工週期。
-
精磨使用偏重快速去除材料的砂輪: 若砂輪粒度或切削特性不適合,可能難以穩定達到所需的表面粗糙度。
-
砂輪規格未配合製程: 可能增加修整次數、工件重工或尺寸調整的需求。
因此,對於需要兼顧產能與精度的製程,可以評估是否採用不同的粗磨與精磨砂輪規格。
不過,並非所有工件都必須更換砂輪。實際上仍應根據工件材質、加工餘量、機台能力、品質要求及生產成本,判斷單一規格或分階段選用哪種方式更合適。
五、選擇外圓研磨砂輪,除了粒度還要看什麼?
粒度只是砂輪選用的一項因素。若要改善外圓研磨效率與加工品質,還應綜合考慮以下條件。
1. 工件材質與硬度
不同鋼材與合金具有不同的硬度、韌性及研磨特性。例如碳鋼與合金鋼的加工需求可能不同,應依實際材質選擇合適的磨料及砂輪規格。
2. 磨料種類
磨料種類會影響砂輪的切削能力、磨耗行為及適用工件範圍。應根據工件材質、硬度及加工需求評估,而不是只依照粗磨或精磨的階段決定。
3. 結合劑與砂輪硬度
結合劑負責固定磨粒,其特性會影響磨粒的保持與脫落、砂輪磨耗、形狀保持性及修整反應。砂輪硬度也會影響磨粒在研磨過程中的保持與更新方式。
不同結合劑系統具有不同的適用條件,應依加工應用及砂輪設計進行選擇。
4. 砂輪組織與冷卻條件
砂輪組織會影響磨粒分布與排屑空間,而冷卻液的供應則會影響研磨區域的散熱與切屑排除。兩者都可能影響砂輪的實際加工表現。
5. 機台條件與加工參數
砂輪選擇也必須考慮機台剛性、主軸狀態、工件轉速、砂輪線速度、進給量及修整條件。即使使用相同的砂輪,不同的設備與加工參數也可能產生不同結果。
因此,理想的外圓研磨砂輪,必須同時考慮工件材質、砂輪規格、機台條件及最終品質要求,才能有效提升製程表現。
六、北聯研磨 GF 系列外圓研磨砂輪的應用
北聯研磨科技(BAY UNION)專注於陶瓷法砂輪的研發與製造,提供不同磨料配方、粒度、硬度及砂輪規格,滿足各類精密研磨需求。
其中,GF 系列外圓研磨砂輪適用於碳鋼及合金鋼的外圓研磨加工,兼顧切削能力與砂輪使用壽命。
針對不同工件與加工階段,選擇砂輪時應綜合考慮:
-
工件材質與硬度
-
粗磨、半精磨或精磨的加工需求
-
材料去除量與加工餘量
-
目標尺寸、公差及表面粗糙度
-
機台性能與實際研磨條件
-
砂輪磨耗、修整頻率及整體生產效率
北聯研磨依據實際應用需求評估砂輪規格,協助客戶在加工效率、尺寸精度與研磨穩定性之間取得適當平衡。
如果您正在尋找適合碳鋼、合金鋼或其他工業零件的外圓研磨砂輪,歡迎聯絡北聯研磨,進一步討論工件材質、加工條件與砂輪選用需求。
七、粗磨與精磨砂輪常見問題 FAQ
Q1:粗磨與精磨最大的差別是什麼?
粗磨主要用於去除較多的工件材料,重視材料去除效率;精磨則著重最終尺寸精度、幾何精度與表面粗糙度。兩者的砂輪規格與加工參數應依不同目標評估。
Q2:粗磨砂輪應該選擇較粗的粒度嗎?
一般而言,較粗的粒度常用於需要較高材料去除效率的粗磨工序。不過,仍須考慮工件材質、加工餘量、砂輪組織及後續精磨需求,不能只依粒度決定。
Q3:精磨砂輪一定要使用較細的粒度嗎?
較細的粒度通常有利於降低表面加工痕跡,但最終表面品質仍受到磨料、結合劑、砂輪硬度、修整條件及研磨參數影響。應依照工件的表面粗糙度與尺寸公差選擇合適規格。
Q4:粗磨與精磨可以使用同一種砂輪嗎?
部分加工應用可以使用同一種砂輪,但不一定能同時達到最佳加工效率與表面品質。若粗磨與精磨的要求差異較大,可評估分別選用不同砂輪規格,以改善整體製程表現。
Q5:選擇外圓研磨砂輪時,需要提供哪些資訊?
建議提供工件材質與硬度、工件尺寸、加工餘量、目標尺寸公差、表面粗糙度、機台型式、現有砂輪規格及加工問題。資訊越完整,越有助於評估適合的砂輪規格。
結語:依加工階段選對砂輪,兼顧效率與精度
粗磨與精磨雖然都屬於外圓研磨製程,但兩者的加工目標不同。粗磨著重材料去除效率與加工穩定性,精磨則更重視尺寸精度、表面品質與加工一致性。
選擇外圓研磨砂輪時,不應只看粒度或砂輪使用壽命,而應綜合評估工件材質、磨料、結合劑、砂輪組織、機台條件及實際加工需求。
北聯研磨科技提供多元陶瓷法砂輪規格與應用評估,協助客戶尋找符合加工條件的研磨解決方案。
正在評估粗磨或精磨用的外圓研磨砂輪嗎?歡迎聯絡北聯研磨,與我們討論您的工件材質、加工條件及研磨需求。